Từ kỹ thuật nhiệt đến thân xe tải khai thác mỏ: Tại sao chúng ta giải quyết vết nứt mối hàn thông qua kiểm soát ứng suất
Khi thân xe ben khai thác mỏ hạng nặng bị hỏng, vết nứt hiếm khi bắt đầu ở giữa tấm thép. Nó bắt đầu ở đường hàn - cụ thể là ở Vùng bị ảnh hưởng bởi nhiệt.
Đó không phải là vấn đề khai thác mỏ. Đó là một vấn đề luyện kim.
Và đó là vấn đề mà chúng tôi đã giải quyết trong hơn một thập kỷ - không phải trong khai thác mỏ mà trong dây chuyền sản xuất oxit chì, nơi mà ứng suất nhiệt độ cao và sự thay đổi cấu trúc tinh thể là thực tế kỹ thuật hàng ngày.
Nguyên nhân gốc rễ bị bỏ qua
Hầu hết các hư hỏng về kết cấu của thân xe tải khai thác đều do tình trạng quá tải hoặc đường vận chuyển gồ ghề. Nhưng phân tích của chúng tôi về những thất bại tại hiện trường lại kể một câu chuyện khác:vết nứt bắt đầu ở HAZ, không phải ở điểm tải trọng cơ học cao nhất.
Đây không phải là một phỏng đoán. Nó xuất phát từ nhiều năm làm việc về kỹ thuật nhiệt - thiết kế thiết bị xử lý các chu kỳ căng thẳng ở nhiệt độ cao hàng ngày.
Chúng tôi không bắt đầu như một nhà sản xuất thiết bị khai thác mỏ. Nhưng chúng tôi hiểu điều gì xảy ra với thép dưới sức nóng và áp lực. Và sự hiểu biết đó giờ đây thúc đẩy cách chúng ta xây dựngthân xe tải khai thác mỏ hạng nặng.
Một dòng sản phẩm: Thùng xe tải loại 50–100 tấn
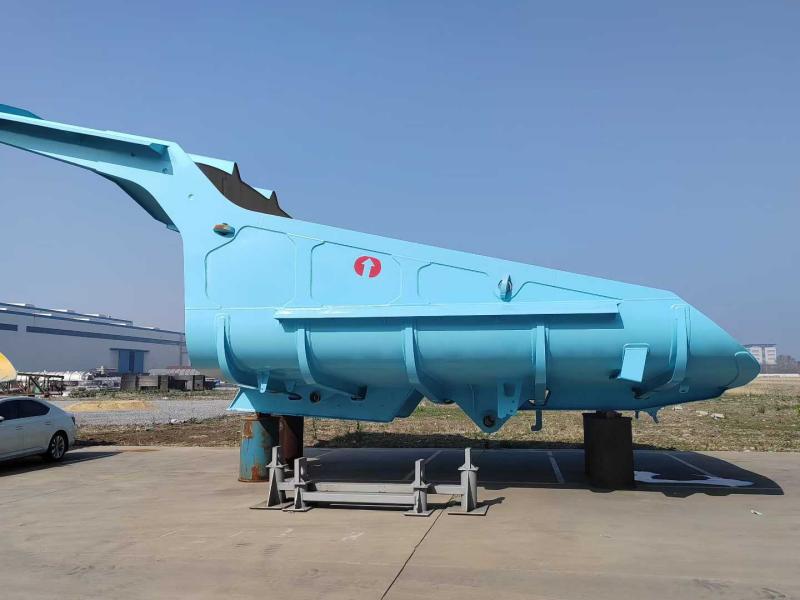
Chúng tôi hiện đang sản xuất thùng xe ben khai thác mỏ hạng nặng choXe tải khai thác cơ khí 50 tấn đến 100 tấn, bao gồm các nền tảng khung gầm chính bao gồm Caterpillar, Komatsu, BelAZ và XCMG.
Thông số kỹ thuật chính:
- Tấm sàn: 16–20mm NM450 + lớp lót chống mòn 10mm
- Tấm bên: 10–12 mm NM400
- Dung tích lớn (SAE 2:1): 35–45 mét khối
- Chiều cao tải: được tối ưu hóa cho việc thả máy xúc thủy lực từ 5–6m
Không giống như thân hình chữ nhật có đáy phẳng truyền thống, thiết kế của chúng tôi sử dụnghồ sơ kiểu muỗng, không cổngvới sàn cong liên tục.
Tại sao? Bởi vì sàn phẳng thông thường giữ lại3–5 tấn vật liệu dính mỗi chu kỳ- và đó là khoảng 3 đến 5 tấn trọng tải bị mất, cộng với lao động dọn dẹp thủ công.
Ba nền tảng kỹ thuật
1. Độ dốc liên tục 13° ("Sàn trực tiếp")
Sàn tăng liên tục ở13 độtừ tấm bảo vệ cabin đến đầu sau. Khi vận thăng vào cuộc, trọng lực sẽ thực hiện công - tải trọng bị gãy và trượt theo một chuyển động. Không đào. Không búa. Không mang lại.
2. Chiến lược vật liệu hai lớp: NM400 + NM450
Chúng tôi không sử dụng một loại thép duy nhất cho toàn bộ thân xe. Cấu hình độ mòn không đồng nhất - do đó, thông số kỹ thuật của vật liệu cũng không giống nhau.
| Vùng | Cấp | Độ cứng (HB) | Sức mạnh năng suất | Chức năng |
|---|---|---|---|---|
| Sàn và thành bên dưới (độ mòn cao) | NM450 | 420–480 | ≥1000 MPa | Khả năng chống mài mòn trượt |
| Thành bên trên & mái che phía trước (tác động mạnh) | NM400 | 360–440 | ≥900 MPa | Hấp thụ tác động, ổn định mối hàn |
Sự kết hợp này được thiết kế để xử lý500kg+ tảng đárơi từ trên cao (NM400 hấp thụ chấn động) trong khi sàn chịu được mài mòn do kéo liên tục (NM450 chống mài mòn).
Yêu cầu hàn: NM400 yêu cầu gia nhiệt trước đến 150°C; NM450 yêu cầu kiểm soát thông số chặt chẽ hơn.
3. Bộ xương sườn năm chiều, chín ngang
Mô phỏng FEA cho thấy các vết nứt do ứng suất thường bắt đầu ở các đường hàn giữa sàn và các nẹp. Phản hồi của chúng tôi: tích hợp cấu trúc hỗ trợ vào vỏ.
Bên ngoàiThiết kế lưới "năm dọc, chín chéo"đóng vai trò như một giàn, phân phốiHơn 60 tấnkhối lượng tải trên toàn bộ đường ray khung gầm. Điều này ngăn chặn hiện tượng cong vênh "vỏ chuối" thường gặp ở các sản phẩm của đối thủ cạnh tranh.
Các yếu tố thiết kế chức năng bổ sung
Mái che phía trước ở góc 45°:Hai mục đích - làm chệch hướng những tảng đá rơi ra khỏi cabin và tăng khả năng va đập mà không cần nâng trọng tâm.
Cạnh sau được gia cố:Được trang bị dải chống mòn NM450 dày gấp đôi. Các địa điểm khai thác thường kéo ngược lại để làm sạch các bãi chứa. Thiết kế này ngăn chặn sự biến dạng của mép sau và duy trì khả năng bịt kín thích hợp nếu trang bị cửa sau.
Kiểm soát chất lượng + Giao hàng toàn cầu
Mỗi cơ thể đều trải quakiểm tra hạt từ tính (MPI)trước khi phun cát và sơn để phát hiện các khuyết tật mối hàn dưới bề mặt. Xử lý nhiệt giảm căng thẳng sau hàn là tiêu chuẩn.
Vận chuyển:Kết cấu hàn đơn khối. Thùng chứa dạng phẳng hoặc thùng chứa hàng rời. Sơn lót epoxy hai thành phần (bảo vệ chống ăn mòn cho vận tải đường biển) cộng với lớp sơn phủ polyurethane (chống tia cực tím).
Hỗ trợ tận nơi:Chúng tôi cung cấp hướng dẫn kỹ thuật cho việc cài đặt lần đầu.
Tại sao điều này lại quan trọng
Ngành khai thác mỏ chi hàng triệu USD cho các tấm chống mài mòn và sửa chữa kết cấu. Nhưng hầu hết khoản chi tiêu đó đều giải quyết được triệu chứng chứ không phải nguyên nhân gốc rễ.
Chúng tôi tiếp cận thân xe ben khai thác hạng nặng như một hệ thống cơ nhiệt chứ không chỉ là một hộp thép. Nguyên tắc kỹ thuật tương tự kiểm soát ứng suất nhiệt trong lò nung oxit chì hiện được áp dụng cho các mối hàn dưới tải trọng va đập trên đường vận chuyển.
Vấn đề không phải là thép bị mòn. Đó là do mối hàn bị hỏng trước tiên. Và đó - về cơ bản - là vấn đề căng thẳng do nhiệt.
Tình cờ là chúng ta đã dành cả thập kỷ qua để học cách giải quyết nó.
Gửi yêu cầu
-
WhatsApp
-
E-mail
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật